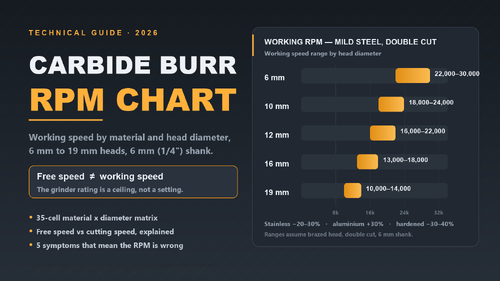
재료 및 헤드 직경별 카바이드 버 RPM 차트
대부분의 다이 그라인더는 20,000~30,000 rpm으로 정격되며, 일부 공압 모델은 50,000 rpm을 주장합니다. 우리가 보는 거의 모든 카바이드 버 고장은 - 글레이징, 막힘, 플루트 칩핑, 납땜된 헤드가 느슨해지는 것 - 하나를 잘못 읽은 것에서 비롯됩니다:그라인더에 인쇄된 rpm은 스핀들의 프리 스피드이며, 절삭 시 버의 작업 속도가 아닙니다.
이 차트는 헤드 직경과 재료별 작업 속도 범위를 제공합니다. 표준 이중 절삭, 납땜 헤드 카바이드 버, 6mm(1/4인치) 생크용으로 제작되었습니다. 제조사에서 발행한 차트가 일치하지 않는 경우 - 그리고 일치하지 않으며, 동일한 헤드 크기에 대해 최대 3배까지 차이가 납니다 - 보수적인 값을 취하고 그렇게 명시합니다.
차트: 재료 및 헤드 직경별 작업 rpm
재료
6 mm
10 mm
12 mm
16 mm
19 mm
연강
22,000~30,000
18,000~24,000
16,000~22,000
13,000~18,000
10,000~14,000
스테인리스강
16,000~21,000
13,000~17,000
12,000~16,000
10,000~13,000
7,000~10,000
주철
24,000~33,000
20,000~26,000
18,000~24,000
14,000~20,000
11,000~15,000
알루미늄 및 연질 합금
28,000~39,000
23,000~31,000
21,000~28,000
17,000~23,000
13,000~18,000
구리 및 황동
27,000~37,000
22,000~30,000
20,000~27,000
16,000~22,000
12,000~17,000
경화강, HRC 45+
14,000~19,000
11,000~15,000
10,000~14,000
8,000~11,000
6,000~9,000
플라스틱 및 GRP
15,000~21,000
12,000~17,000
11,000~15,000
9,000~12,000
7,000~10,000
프리 스피드 대 작업 속도
50,000 rpm 스핀들 정격은 척에 아무것도 없을 때 측정됩니다. 해당 스핀들에 19mm 헤드를 장착하면 절삭 날이 대략 3,000m/min으로 이동합니다. 이는 강철의 납땜된 카바이드 날이 견딜 수 있는 표면 속도의 약 10배입니다. 해당 속도로 작동하면 납땜 조인트가 몇 분 안에 과열됩니다. 헤드가 첫날에 고장나는 것이 아니라 다음 주에 작업물에서 고장납니다. 이것이 차트에서 가장 큰 헤드가 10,000~14,000 rpm에 있는 이유입니다. 해당 속도에서 날은 약 600~850m/min으로 작동하며, 이는 납땜된 카바이드가 지속적으로 처리할 수 있는 속도입니다.
하나의 공식으로 모든 셀 확인
절삭 속도에서 작업 속도: N (rpm) = Vc (m/min) × 1000 ÷ (π × D (mm))
작업된 예시, 각 셀 내부에 포함:
연강 12mm 헤드, 목표 Vc ≈ 650 m/min → N ≈ 17,200 rpm → 셀에 16,000~22,000으로 표시됨 ✓
스테인리스강 12mm 헤드, Vc ≈ 470 → N ≈ 12,500 rpm → 셀에 12,000~16,000으로 표시됨 ✓
알루미늄 12mm 헤드, Vc ≈ 845 → N ≈ 22,400 rpm → 셀에 21,000~28,000으로 표시됨 ✓
경화강 12mm 헤드, Vc ≈ 420 → N ≈ 11,100 rpm → 셀에 10,000~14,000으로 표시됨 ✓
이 차트는 재료별 보수적인 Vc 범위로 이 공식을 단순화한 것입니다. 알루미늄과 구리는 칩 용접의 위험이 있기 때문에 빠르게 작동하고, 경화강은 모든 절삭 하중 지점이 납땜 조인트에 닿기 때문에 느리게 작동합니다.
단일 절삭 또는 이중 절삭은 읽는 행을 변경합니다.
이중 절삭(두 개의 교차하는 플루트) 칩을 부숩니다. 강철, 스테인리스강, 주철에 사용하십시오. 중간 범위에서 시작하십시오.
단일 절삭(하나의 열린 플루트) 칩을 배출합니다. 알루미늄, 구리, 플라스틱 - 끈적한 칩 재료에 사용하십시오. 여유 공간이 한계이기 때문에 범위의 상단을 사용할 수 있습니다.
양방향 경고: 스테인리스강에 단일 절삭 버를 사용하지 마십시오. 넓은 플루트 하나로는 섬유질 칩을 부술 수 없으며 날이 표면을 단단하게 만들어 작업에 방해가 됩니다. 또한 차트에 무엇이 표시되어 있든 알루미늄에서 이중 절삭 버는 몇 초 안에 막힐 것입니다.
잘못된 속도로 작동하고 있음을 나타내는 다섯 가지 증상
증상
원인
해결책
칩이 파란색/짚색으로 변함
너무 빠름 - 날 열이 납땜 허용치를 초과함
20~30% 낮추고 압력 확인
알루미늄에서 버가 "막힘" / 막힘
끈적한 칩에 비해 너무 느리거나 연질 합금에서 이중 절삭
알루미늄 행으로 속도 올리고 단일 절삭으로 전환
달그락거리는 소리, 윙윙거리는 소리
헤드-생크 비율에 비해 너무 빠르거나, 오버행이 너무 김
범위 하단으로 낮추고 오버행 줄이기
몇 분 안에 날이 무뎌짐
너무 느림 - 절삭 대신 문지름
버 교체 전에 10~20% 속도 올리기
납땜선 변색 / 나중에 헤드 느슨해짐
지속적인 프리 스피드 작동
그라인더 정격을 천장으로 취급하고 설정으로 사용하지 마십시오
이 숫자들이 어디서 왔는가
솔직한 면책 조항: 발행된 버 rpm 차트는 일치하지 않습니다. 동일한 1/2인치 헤드가 브랜드에 따라 8,000에서 24,000 rpm까지 다양하게 평가됩니다. 당사의 범위는 납땜된 카바이드(대략 750~850m/min 지속)의 절삭 속도 한계에서 파생되었으며, 발행된 제조사 차트와 교차 확인되었으며, 출처가 충돌하는 곳에서는 보수적으로 편향되었습니다. 이는 벤치 테스트 데이터가 아닌 엔지니어링 추정치입니다. 귀하의 기계, 고정 장치 또는 재료가 다르게 작동하는 경우, 당사의 차트를 포함한 모든 차트보다 위의 다섯 가지 증상을 믿으십시오.
자주 묻는 질문
모든 다이 그라인더에 카바이드 버를 사용할 수 있습니까?
생크를 수용하는 모든 다이 그라인더는 가능합니다. 하지만 속도를 맞춰야 합니다. 25,000 rpm 전기 다이 그라인더는 최대 약 12mm 헤드에 적합합니다. 50,000 rpm 공압 모델은 스로틀을 조절하거나 더 작은 헤드를 장착해야 합니다.
카바이드 버를 너무 빨리 작동시키면 어떻게 됩니까?
먼저 칩이 변색되고, 날이 글레이징되어 절삭이 멈추고, 납땜 조인트가 약해집니다. 고장은 보통 지연됩니다. "갑자기 헤드가 떨어져 나간" 버는 며칠 전에 너무 빨리 작동시킨 것입니다.
알루미늄에서 올바른 속도에서도 버가 막히는 이유는 무엇입니까?
가장 가능성이 높은 것은 잘못된 절삭 유형입니다. 이중 절삭 플루트는 부드러운 칩을 가둡니다. 단일 절삭 또는 알루미늄 절삭(거친 이빨) 패턴이 해결책입니다. 속도만으로는 알루미늄에서 이중 절삭 버를 구할 수 없습니다.
경화강 또는 HRC 60 다이의 속도는 얼마입니까?
경화강 행: 19mm 헤드의 경우 6,000~9,000 rpm, 12mm의 경우 10,000~14,000 rpm입니다. 버가 솔리드(납땜되지 않은)인 경우 범위의 상단에 위치할 수 있습니다. 표준 1/2인치 강철 옵션에 대한 당사의 1/2인치 SB-5 이중 절삭 버를 참조하십시오.더 긴 버가 속도를 변경합니까?더 긴 플루트와 더 큰 오버행은 레버리지를 추가합니다. 플루트가 생크 직경의 3배보다 길면 범위의 하단을 사용하고 버가 작업을 하도록 하십시오.
제조사 RPM 차트가 왜 그렇게 많이 다릅니까?
그들 중 누구도 벤치 데이터를 게시하지 않기 때문입니다. 당사의 차트를 포함하여 시장에 있는 모든 차트는 안전 편향이 있는 절삭 속도 계산입니다. 불일치(최대 3배)는 차트가 시작점이며 다섯 가지 증상이 실제 피드백 루프임을 알려줍니다.
버가 마모되었는지 어떻게 알 수 있습니까?
겉모습만으로는 알 수 없습니다. 글레이징된 날은 드레싱 스톤으로 다시 연마할 수 있습니다. 플루트 프로파일이 눈에 띄게 둥글거나 재속도 조절 후에도 제거율이 낮으면 버를 교체하십시오.
견적 받기
사용하는 재료와 헤드 크기를 알려주시면 SA, SB 및 SC 시리즈 카바이드 버를 인치 및 미터 단위로 모두 제조하며 귀하의 응용 분야에 맞는 올바른 속도와 절삭 유형을 확인해 드리겠습니다.
TCT 환형 커터 가이드: 사이즈, 생크, 재질 및 산업 응용 분야
현대의 금속 가공 및 중공업 제작에서 구멍 가공 효율성과 정밀도는 매우 중요합니다. 기존의 트위스트 드릴은 단단한 합금을 가공할 때 종종 느리고 에너지 소모가 많으며 빠르게 마모되는 경향이 있습니다.TCT(텅스텐 카바이드 팁) 환형 커터 는 더 빠른 절삭 속도, 우수한 내열성 및 연장된 공구 수명을 제공하여 고성능 드릴링에 혁신을 가져왔습니다.
이 포괄적인 개요는 TCT 코어 드릴의 기술 설계, 재질 적합성, 주요 산업 응용 분야 및 선택 기준을 탐구합니다.
1. TCT 환형 커터란 무엇인가요?
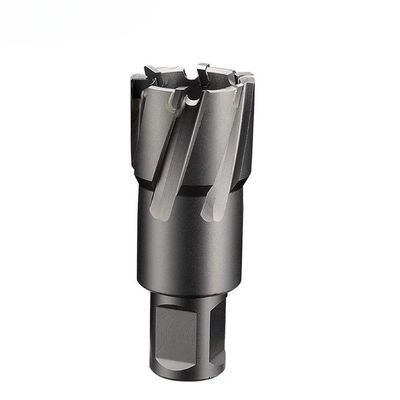
A TCT 환형 커터 (카바이드 팁 코어 드릴 비트라고도 함)는 마그네틱 드릴 프레스, 레이디얼 드릴링 머신 및 CNC 센터와 함께 사용되는 속이 빈 특수 절삭 공구입니다.
전체 구멍 부피를 칩으로 전환하는 기존 트위스트 드릴과 달리, 환형 커터는 구멍의 외부 둘레만 절삭합니다. 이 과정은 단단한 금속 중심 슬러그를 남겨 절삭 마찰, 기계 동력 소비 및 드릴링 시간을 극적으로 줄입니다.
환형 절삭의 주요 장점:
에너지 효율적: 고체 드릴링에 비해 재료의 1/3에서 1/4만 제거합니다.
버 없는 구멍: 사전 드릴링이나 파일럿 구멍 없이 매끄럽고 정확하며 버 없는 마감을 생성합니다.
빠른 절삭 속도: 다중 날 기하학적 구조는 칩 부하를 균등하게 분산시켜 공급 속도를 두 배 또는 세 배로 높입니다.
2. 기술 사양 및 공구 엔지니어링
TCT 환형 커터의 구조 설계를 이해하면 까다로운 절삭 환경에 맞는 올바른 공구를 선택하는 데 도움이 됩니다.
A. 날 기하학적 구조 및 원자재
마이크로 그레인 버진 카바이드: 프리미엄 TCT 커터는 100% 버진 마이크로 그레인 텅스텐 카바이드 인서트를 합금강 커터 본체에 납땜하여 높은 경도와 내마모성을 제공합니다.
엇갈린 다중 절삭 기하학적 구조: 카바이드 팁은 다양한 내부, 중간 및 외부 절삭 각도로 연마되어 칩을 더 작은 조각으로 부수어 공구 끼임을 방지하고 스핀들 부하를 줄입니다.
고급 납땜: 평평한 바닥 은 납땜 기술은 카바이드 팁과 강철 본체 사이에 높은 접착 강도를 보장하여 높은 공급 압력 하에서의 팁 분리를 방지합니다.
B. 생크 구성 및 기계 호환성
전 세계 다양한 마그네틱 드릴링 시스템에 맞추기 위해 TCT 커터는 표준 생크 드라이브로 제조됩니다:
3/4" (19.05mm) 웰던 생크: 이중 평면은 견고한 클램핑을 제공하며 대부분의 글로벌 마그네틱 드릴 프레스에 맞습니다.
유니버셜 생크: 평면과 빠른 연결 홈의 조합으로 보편적인 장착이 가능합니다.
18mm 파인 퀵인 생크: 유럽식 공구 없는 빠른 교체 아버용으로 특별히 설계되었습니다.
1-1/4" (31.75mm) 웰던 생크: 중장비, 대구경 TCT 커터(60mm 이상)에 사용됩니다.
C. 치수 및 절삭 깊이(DOC)
절삭 직경: 컴팩트한 12mm 부터 대규모 100mm 이상 표준 사이즈까지 다양하며, 맞춤 제작 시 250mm 이상 에서 사용할 수 있습니다.
절삭 깊이(DOC): 표준 재고 깊이는 35mm, 50mm, 75mm, 100mm 이며, 추가 깊이 옵션은 150mm 및 200mm DOC 에서 사용할 수 있습니다.
3. TCT 대 HSS 환형 커터: 기술 비교
고속강(HSS)과 텅스텐 카바이드 팁(TCT) 커터 중에서 선택하는 것은 재료 경도, 작업 조건 및 배치 요구 사항에 따라 달라집니다.
4. 재질 호환성 및 가공물 적합성
TCT 환형 커터는 HSS 공구가 빠르게 무뎌지는 단단하고 연마성이 있거나 열을 발생하는 재료를 드릴링할 때 탁월합니다:
고강도 구조용 강철: 중량 I-빔, 채널 강철, Q345/Q460 및 S355 구조용 강판.
스테인리스강: 오스테나이트계(304, 316) 및 듀플렉스 스테인리스강으로, 가공 경화 문제를 극복합니다.
경화 및 내마모성 합금: 내마모성 강판, 방탄강 및 담금질/템퍼링 공구강.
주철 및 연마성 금속: 연성 주철, 회주철 및 고규소 알루미늄 합금.
철도 레일 및 중강 구조물: 신호 장치, 피쉬 플레이트 및 기관차 수리를 위한 열처리된 철도 레일, 크레인 붐 및 트럭 섀시 프레임.
5. 작동 메커니즘 및 칩 배출
성공적인 코어 드릴링 공정은 효율적인 칩 배출 및 열 관리에 달려 있습니다:
중앙 파일럿 핀 정렬: 파일럿 핀은 펀치 마크를 찾고, 절삭을 정렬하며, 내부 오일 밸브를 열어 절삭 날에 직접 냉각수가 흐르도록 합니다.
주변 절삭: 카바이드 날은 금속에 환형 홈을 절삭합니다. 내부 및 외부 나선형 홈은 칩을 절삭 영역에서 빠르게 배출합니다.
자동 슬러그 배출: 구멍 완료 시 내부 스프링이 파일럿 핀을 앞으로 밀어 중심부의 단단한 금속 슬러그를 즉시 배출합니다.
6. 대상 산업 및 현장 응용 분야
TCT 코어 드릴은 중공업 분야에서 필수적입니다:
구조용 강철 및 건축 건설: 구조용 기둥, 강철 트러스 및 거셋 플레이트의 볼트 및 연결 구멍 드릴링.
교량 엔지니어링 및 도로 인프라: 강철 거더 교량의 현장 유지 보수, 보강 및 스플라이스 플레이트 설치.
조선, 해양 및 해상: 갑판 플레이트 개조, 선체 조립 및 부식성, 고강도 해양 환경에서의 드릴링.
철도 인프라: 신호 장치, 피쉬 플레이트 및 기관차 수리를 위한 레일 라인 현장 드릴링.
중장비 및 장비: 트럭 섀시 개조, 크레인 붐 제작 및 광산/농업용 내마모성 플레이트 가공.
7. 선택 체크리스트--구매 가이드 및 맞춤 제작
기계 아버 일치: 마그네틱 드릴이 3/4" 웰던, 유니버셜 또는 퀵인 생크를 사용하는지 확인하십시오.
재료 경도 확인: 스테인리스강, 합금강 또는 HRC 32 이상의 재료를 가공할 때는 항상 TCT를 선택하십시오.
적절한 DOC 선택: 절삭 깊이(DOC)가 가공물 두께보다 최소 5mm 이상인지 확인하십시오.
표준 재고 대 맞춤 OEM 생산:
표준 사이즈: 제조업체는 일반적으로 즉시 배송을 위해 일반 직경 및 깊이(35/50/75/100mm DOC)의 광범위한 재고를 보유합니다.
맞춤 엔지니어링: 비표준 직경(250mm 이상), 초심도 커터(150~200mm DOC) 및 맞춤형 기하학적 구조는 기술 도면 또는 샘플을 기반으로 주문 시 생산할 수 있습니다.
결론
TCT 환형 커터는 중장비 금속 드릴링을 위한 최고의 선택입니다. 마이크로 그레인 텅스텐 카바이드 팁과 최적화된 날 기하학적 구조를 결합하여 이러한 공구는 단단하고 연마성 있는 금속 전반에 걸쳐 비교할 수 없는 속도, 열 안정성 및 공구 수명을 제공합니다.
구조 제작, 교량 건설 또는 중장비 수리 등 어떤 분야에서든 올바른 TCT 환형 커터를 선택하면 높은 생산성과 낮은 총 구멍당 비용을 보장합니다.
1. Introduction: What is an HSS Annular Cutter?
In modern structural steel fabrication, metalworking, and heavy construction, efficiency and hole quality are paramount. High-Speed Steel (HSS) annular cutters—also commonly known as core drills, mag drill bits, or steel plate cutters—have revolutionized precision hole-making.
Unlike traditional twist drills that remove all material from the entire volume of the hole, an HSS annular cutter cuts only around the periphery. This peripheral cutting process creates a cylindrical core (or slug) that is ejected upon completion, requiring significantly less horsepower, thrust, and time while delivering clean, burr-free holes.
2. Material Grades: M2 HSS vs. M35 Cobalt (5% Co)
Selecting the right raw material is crucial for tool life, cutting speed, and overall performance. At CHENGDU BABOS TOOLS, we manufacture premium HSS annular cutters using two industry-standard high-speed steel formulations:
M2 High-Speed Steel (Standard Grade):
M2 is the benchmark material for general-purpose structural steel drilling. It offers an excellent balance of toughness, wear resistance, and cost-efficiency, making it the most popular choice for standard carbon steel, mild steel, and iron plates up to 400 N/mm² tensile strength.
M35 Cobalt HSS (5% Cobalt):
Enhanced with 5% cobalt, M35 grade provides superior red hardness, thermal stability, and wear resistance under continuous heavy-duty loading. It is specifically engineered for drilling tough alloys, hard structural steels, and stainless steel (e.g., 304, 316) where heat buildup causes standard tools to wear prematurely.
3. Key Technical Specifications & Compatibility
Shank Types
To ensure universal fitment across various magnetic base drilling machines (mag drills) and radial drill presses, HSS annular cutters are available in several standardized shank designs:
3/4" (19.05mm) Weldon Shank: Features two flats for dual screw clamping; the most widely used shank worldwide (fits Hougen, Rotabroach, Nitto, and BABOS equipment).
Universal Shank (19.05mm): Combines Weldon flats with a quick-change groove, providing multi-fit compatibility across various toolholders.
Fein Quick-IN Shank: Engineered for quick-locking systems on specialized Fein magnetic drills.
Common Diameters & Cutting Depths (DOC)
High-Rotation Hole Sizes: Ø14mm, Ø18mm, Ø22mm, and Ø26mm (precisely matching standard M12, M16, M20, and M24 clearance bolting applications).
Cutting Depth Ranges: Standard Series in 30mm and 50mm DOC; Extended Series in 75mm and 100mm DOC for thick plate structures.
4. Advanced Geometry & Engineering Features
What sets a high-performance HSS annular cutter apart is its internal tooth geometry and precision manufacturing process:
Thin-Wall Multi-Edge Geometry: Reduces cutting resistance, distributes chip load evenly across flutes, and delivers smooth, vibration-free hole finishes without chatter.
CNC Precision Grinding: Fully CNC-ground flutes guarantee tight concentricity and dimensional accuracy, eliminating hole ovality and tool runout.
Internal Coolant Pilot Pin Compatibility: Designed to accept central pilot pins that continuously deliver cutting fluid directly to the cutting edge while aiding slug ejection.
5. Troubleshooting & Maintenance Tips
To maximize the operational lifespan of your HSS core drills, follow these best practices:
Always Use Coolant/Lubricants: Continuous internal cooling prevents overheating, preserves tooth sharpness, and ensures smooth chip evacuation.
Maintain Constant Feed Pressure: Avoid pulsing feed handles. Steady, firm pressure allows the multi-edge tooth geometry to shear metal cleanly.
Check Pilot Pin Functionality: Ensure the internal ejector pin moves freely to facilitate smooth slug ejection after every cut.
6. OEM & Private-Label Manufacturing with BABOS
As a dedicated direct cutting tool manufacturer with over 16 years of expertise, CHENGDU BABOS CUTTING TECH CO., LTD. provides complete private-label and OEM/ODM manufacturing partnerships for global tool brands and industrial distributors.
Custom Laser Etching: High-precision laser etching of your company logo, custom part numbers, and size specifications directly on the tool shank.
Tailored Packaging Solutions: Individual heavy-duty plastic blow-molded tubes, custom color box packaging, and multi-piece cutter sets.
Flexible Order Quantities: Low MOQs for custom-branded batches with mixed-size trial support.
100% Quality Assurance: Every cutter undergoes rigorous inspection for hardness, runout tolerances, and surface integrity under ISO-compliant operating standards.
7. Frequently Asked Questions (FAQ)
Q: Can HSS annular cutters be used on stainless steel?
A: Yes. For stainless steel applications, we strongly recommend choosing M35 Cobalt (5% Co) HSS cutters combined with proper cutting oil to withstand high heat and work hardening.
Q: What is the main difference between Weldon shank and Universal shank cutters?
A: Weldon shanks feature two flat drives held by setscrews, while Universal shanks include both flats and a quick-change locking ring groove for broader compatibility across different mag drill brands.
Q: Why choose HSS over TCT annular cutters for smaller diameter holes?
A: HSS annular cutters offer higher tooth toughness and elasticity, making them less prone to tooth chipping on smaller diameters (below Ø20mm) and thin-walled steel structures under manual or portable feed conditions.
Request Your Custom OEM Price List Today
Official Website: industrial-cuttingtools.com
Manufacturing Focus: HSS & TCT Annular Cutters | Tungsten Carbide Rotary Burrs | Solid Carbide End Mills
텅스텐 탄화물 로터리 부러를 선택할 때, 대부분의 구매자는 탄화물 등급, 경화, 또는 턱 크기에 초점을 맞추지만 종종 가장 중요한 성능 요소 중 하나를 간과합니다: 치아 기하학.
이빨의 디자인 (플루트 또는 절단 패턴이라고도 한다) 는 절단 속도, 칩 제거 효율, 표면 완성, 열 발생 및 도구 수명을 직접적으로 결정한다.
만약 여러분이 도구 유통업체, 산업 구매자, 또는 공장 구매 관리자라면,치아 기하학을 이해하는 것은 각 응용 프로그램에 적합한 탄화물 헐을 선택하고 불필요한 도구 비용을 피하는 데 도움이됩니다..
탄화탄소 로터리 버스의 치아 기하학은 무엇입니까?
치아 기하학은 탄화물 톱니 머리의 절단 가장자리의 모양, 크기 및 레이아웃을 의미합니다. 이러한 절단 치아는 고속 회전 톱니로 물질을 제거하며 치아 구조는 다음을 제어합니다.
- 얼마나 공격적으로 물질을 제거
- 얼마나 부드럽게 벼룩이 잘라
- 어떻게 칩이 방출되는지
- 얼마나 오래 지속되나요?
잘 디자인 된 치아 패턴은 절단 효율성을 30~50% 향상시키고 도구 마모를 크게 줄입니다.
탄화물 톱니 톱니 의 흔 한 치아 종류
치아 유형
외모
가장 좋은 방법
특징
싱글 커트 (single cut)
한 방향으로 나선 치아
강철, 철근
급속한 재고 제거
더블 커트 (DC)
횡단단 치아
스테인리스 스틸, 강제 스틸난
부드러운 마무리, 안정적인 절단
알루미늄 절단 (AL)
큰 싱글 플루트
알루미늄, 청동, 플라스틱
막힘 방지
싱글 컷 대 더블 컷 대 알루미늄 컷 성능 비교
성능 요인
단면
더블 컷
알루미늄 절단
절단 속도
★★★★
★★★
★★★★★
표면 마감
★★
★★★★
★★★
칩 제어
★
★★★★
★★★★★
진동 안정성
★★
★★★★
★★★
가장 좋은 방법
강철, 철근
SS, 합금강
알루미늄, 구리
*금속 작업장이나 유통업체에 판매하는 경우 항상 3종류의 치아를 카탈로그에 포함하십시오.
치아 기하학 이 절단 성능 에 어떤 영향 을 미치는가
1칩 제거 효율성: 큰 플루트 디자인은 칩을 더 빨리 제거합니다 (알루미늄에 가장 좋습니다), 가로 절단 치아는 칩 크기를 줄입니다 (가장 스테인리스 스틸에 가장 좋습니다).
2절단 속도: 공격적인 플루트 기하학은 제거 속도를 증가하지만 더 높은 RPM와 안정적인 도구를 필요로합니다.
권장 작동 속도
부르 헤드 지름 (rmp/min)
3mm ((1/8")
6mm ((1/4")
10mm ((3/8")
12mm ((1/2")
16mm ((5/8")
최대 작동 속도
90000
65000
55000
35000
25000
알루미늄, 플라스틱
사용 가능한 범위
60000-80000
15000-60000
10000-50000
7000-30000
6000~2000
권장 시작 속도
65000
40000
25000
20000
15000
구리, 철
사용 가능한 범위
45000-80000
22500-60000
15000-40000
11000-30000
9000~2000
권장 시작 속도
65000
45000
30000
25000
20000
가벼운 강철
사용 가능한 범위
60000-80000
450000-60000
30000-40000
22500-30000
18000~20000
권장 시작 속도
80000
50000
30000
25000
20000
소각제철 등
사용 가능한 범위
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
권장 시작 속도
80000
40000
25000
20000
15000
3열 발생: 잘못된 치아 유형 = 과도한 열 = 도구 마모 + 작업 조각에 화상.
4진동 및 안정성: 이중 절단 부러는 진동을 줄이고 수동 다이 밀러 작업에 최적의 제어 기능을 향상시킵니다.
5도구 수명: 최적화 된 치아 기하학은 마찰과 부하를 줄이고 25~40%로 헐의 수명을 연장합니다.
서로 다른 재료 에 대한 올바른 치아 기하학 을 선택하는 것
소재
권장 치아 종류
권고 의 이유
탄소 강철
단면
공격적인 절단
스테인리스 스틸
더블 컷
작업 가혹화 를 방지 합니다
강제철
더블 컷
안정적인 절단
알루미늄
알루미늄 절단
로딩을 방지합니다.
티타늄
더블 컷
열 아래의 안정성
금속/황제
알루미늄 절단
깨끗한 절단
FAQ 구매자 들 도 질문 한다
Q1: 어떤 탄화물 톱니 치아 유형이 가장 오래 지속됩니까?
이중 절단 부러는 일반적으로 속도와 도구 수명 사이의 최선의 균형을 제공합니다.
Q2: 특별한 치아 기하학을 요청할 수 있나요?
네 OEM 주문량 주문을 위해 치아 디자인의 사용자 정의가 가능합니다.
Q3: 스테인리스 스틸에 가장 적합한 치아 유형은 무엇입니까?
이중 절단 톱니 톱니 톱니 톱니 톱니
결론
치아 기하학 은 절단 속도, 칩 제거, 표면 완성, 열, 도구 수명 을 직접 제어 한다. 올바른 치아 디자인 을 선택하는 것 은 더 높은 성능 과 더 낮은 도구 비용 을 의미 한다.
우리는 글로벌 도구 유통업체와 산업용자를 위해 텅스텐 탄화물 회전 부러를 제조우리는 다음과 같은 주요 장점을 가지고 있습니다:
- 초미세 곡물 탄화물 WC
- CNC 5축 정밀 밀링
- 고강성 은 용조
- 표준 및 맞춤형 치아 기하학
- 공장의 대용품 가격 + 빠른 배송
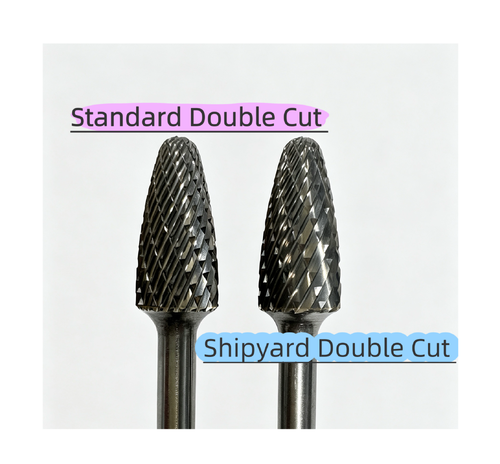
조선소는 카바이드 로터리 버에 대한 가장 까다로운 작업 환경 중 하나입니다. 조선 및 해양 건설용 도구를 공급할 때 기성 표준으로는 거의 충분하지 않습니다. 작업 현장의 실제 요구 사항을 충족하려면 맞춤형 톱니 형상부터 최적화된 원재료 등급 및 입자 크기에 이르기까지 정밀한 엔지니어링이 필요합니다.
조선소 운영의 운영 현실 이해
조선소 표면 처리는 지속적이고 강력한 황삭 연삭이 특징입니다. 작업자는 장기간 무거운 하중을 받는 환경에서 높은 토크의 공압 다이 그라인더를 사용하여 두꺼운 강판, 무거운 용접 이음새, 용접 스패터, 두꺼운 밀 스케일 및 완고한 녹을 자주 처리합니다.
다음은 이러한 작업 조건에서 표준 더블 컷 버와 튼튼한 조선소 버를 비교하는 방법입니다.
주요 차이점 분석
1. 치아 형상 및 구조 설계(핵심 차이점)
표준 더블 컷(표준 24톱니):
디자인 특징:플루트가 더 좁고 톱니 밀도가 높으며 톱니 포인트가 더 미세합니다.
대상 응용 프로그램:재료 제거와 표면 조도의 균형을 맞추도록 설계된 범용 가공입니다. 금형 제작, 소형 공작물, 가벼운 디버링 및 간단한 용접 청소에 이상적입니다.
제한사항:무거운 용접 비드나 두꺼운 스케일을 밀면 표준 플루트가 쉽게 막히고 열이 축적되며 팁이 조기에 부서지는 현상이 발생합니다. 지속적으로 무거운 하중을 가하는 데 필요한 내구성이 부족합니다.
조선소 헤비듀티 더블 컷(조선소 20톱니):
디자인 특징:훨씬 더 깊고 넓은 칩 플루트를 갖춘 더 넓은 톱니 피치. 총 톱니 수는 약 20개로 줄어들며 맞춤형 경사각과 강화된 톱니 뿌리로 충격 저항이 강화되었습니다.
대상 응용 프로그램:선박 플레이트의 대규모 용접 이음새, 심한 스패터 및 두꺼운 밀 스케일을 위해 특별히 설계된 강력한 스톡 제거입니다.
주요 이점:우수한 칩 클리어런스는 작업자의 높은 압력 하에서도 로딩 및 버닝을 방지합니다. 강화된 커터 헤드는 충격에 의한 치핑을 방지하여 최대 금속 제거율(MRR)과 훨씬 더 긴 공구 수명을 제공합니다.
절충안:더 거친 표면 프로파일을 유지하므로 미세한 마감 처리보다는 기본 재료 제거에 가장 적합합니다.
2. 초경 등급 및 야금
표준 더블 컷:일상적인 가공에 적합한 표준 미립자 텅스텐 카바이드를 사용합니다. 하위 계층 시장 대안은 종종 강렬한 열에 빠르게 분해되는 거친 입자를 사용합니다.
조선소 특집:초미립자 텅스텐 카바이드로 제조되어 탁월한 횡파단강도(TRS)와 고온 경도("적색 경도")를 나타냅니다. 지속적인 연삭은 극심한 열을 발생시키기 때문에 조선소 등급 버는 어닐링 없이 훨씬 오랫동안 가장자리 선명도를 유지합니다. 일부 고급 버전에는 서비스 수명 연장을 위한 특수 내마모성 코팅도 적용되어 있습니다.
3. 기본 애플리케이션 환경
표준 더블 컷:기계 공장, 공구 및 금형 제작, 경량 주조 작업, 스테인리스강 또는 소형 철강 부품의 반정삭.
조선소 특집:두꺼운 판 용접부와 녹층에 장기간 황삭 연삭이 필요한 조선소, 해양 제작, 구조용 강철 제작 및 중장비 제조.
4. 작업자 취급 및 분쇄 효율성
표준 더블 컷:절삭 저항이 낮고 진동이 최소화되며 표면 조도가 더 매끄러워집니다. 그러나 스톡 제거율은 제한되어 있으며, 이송이 심할 경우 공구가 멈추거나 정체될 수 있습니다.
조선소 특집:공격적인 바이트와 신속한 금속 제거 기능을 제공하여 두꺼운 용접부를 신속하게 제거합니다. 작업자는 거친 작업에서 더 빠른 사이클 시간을 경험하지만 작업 사양에 따라 2차 마무리 작업이 필요할 수 있습니다.
추천
올바른 로터리 버 형상을 선택하면 운영 효율성과 소모품 비용에 직접적인 영향을 미칩니다. 주문하기 전에 특정 작업 환경과 대상 재료를 당사 기술팀과 공유하시면 귀하의 응용 분야에 가장 적합한 버 구성을 추천해 드릴 수 있습니다.
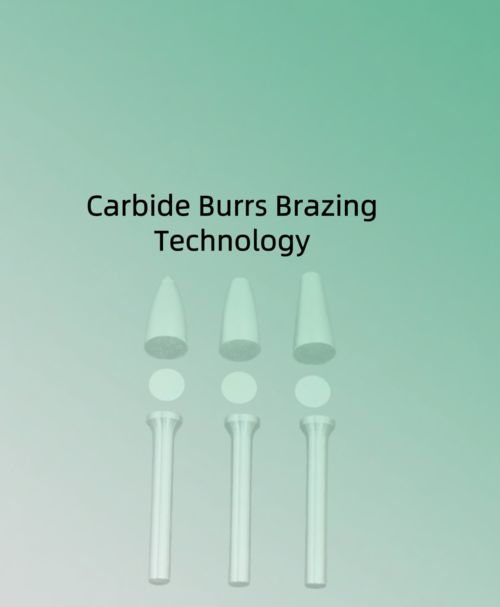
카바이드 버의 품질 수준은 브레이징 기술과 브레이징 재료 선택에 직접적으로 결정됩니다.
카바이드 로터리 버의 용접 기술은 품질에 영향을 미치는 핵심 요소 중 하나입니다. 용접 재료 및 용접 공정의 선택은 카바이드 로터리 버의 품질 수준을 직접적으로 결정합니다.
용접 재료 선택: 카바이드 로터리 버는 양 끝에 은이 있고 그 사이에 구리 합금 코어층이 있는 코어-샌드위치 은 브레이징 재료를 사용합니다. 이 재료의 용접 온도는 약 800°C로, 구리 브레이징 재료에 필요한 1100°C 용접 온도에 비해 훨씬 낮습니다. 이는 카바이드 특성에 대한 손상을 크게 제한하고, 용접 응력을 줄이며, 카바이드의 미세 균열을 방지하고, 더 나은 용접 강도를 제공합니다.
용접 방법 선택: 현재 시장에는 평저 은 브레이징과 테일 홀 구리 브레이징의 두 가지 주요 용접 방법이 있습니다. 평저 은 브레이징은 구조가 더 간단하고 용접 응력이 낮으며 필요한 용접 온도가 낮아 합금 및 강철 핸들의 성능을 더 잘 보존합니다. 반면에 테일 홀 구리 브레이징은 일부 카바이드 재료를 절약하고 더 저렴할 수 있지만, 더 높은 용접 온도는 카바이드 특성에 손상을 줄 수 있습니다.
용접 장비 및 공정: 자동 용접 기계 사용은 공정의 중요한 부분입니다. 자동 용접 공정에서 카바이드 팁과 강철 핸들은 수동 개입 없이 브레이징을 위해 자동으로 정렬될 수 있어 용접 품질의 안정성과 용접 후 강철 핸들과 카바이드 팁 간의 우수한 동축성을 크게 보장합니다.
카바이드 버에 평저 은 브레이징 기술이 중요한 이유는 무엇입니까?
로터리 파일에서 가장 흔한 고장은 용접 지점에서의 "헤드 파손"입니다. BABOS에서는 고급 평저 은 브레이징 기술을 사용하여 이 위험을 제거합니다.일반적인 용접 방법과 달리 당사의 공정은 다음과 같습니다:표면 접촉 극대화: 평저 설계는 카바이드 헤드와 강철 생크 간의 100% 접촉을 보장하여 기존의 뾰족하거나 불규칙한 접합부보다 훨씬 강력한 결합을 만듭니다.프리미엄 은 납땜:
당사는 우수한 열 전도성과 충격 저항을 제공하는 고품질 은 브레이징 필러를 사용하여 과중한 연삭 중 열팽창으로 인한 공구의 느슨해짐을 방지합니다.
무파손 보증: 이 정밀 용접 기술은 당사의 공구가 높은 RPM과 극한의 측면 압력을 견딜 수 있도록 보장하여 산업 유통업체와 최종 사용자에게 신뢰할 수 있는 "무위험" 성능을 제공합니다.
카바이드 재료 연구 개발 분야에서 10년 이상의 경험을 가진 청두 BABOS 절삭 공구는 카바이드 재료 성능에 대한 깊은 이해를 가지고 있습니다. 로터리 버의 용접 공정 중에 당사는 완전히 자동화된 평저 은 브레이징 기술을 사용하여 합금의 성능을 크게 보호하고 강철 핸들과 카바이드 팁 간의 우수한 동축성을 보장합니다.작성자: Villa Wang
LinkedIn: https://www.linkedin.com/in/villa-wang-938973339